Quy trình vệ sinh CIP xút–axit trong nhà máy thực phẩm
 Mạnh Cường
Một chu kỳ CIP điển hình ở nhà máy thực phẩm thường kéo dài từ 30 phút đến 2 giờ, tuỳ quy mô hệ thống và số thiết bị cùng nối vào vòng rửa (Laminar). Vấn đề nằm ở chỗ khác: phần lớn hồ sơ vệ sinh chỉ gói gọn một dòng "đã CIP" kèm giờ bắt đầu và giờ kết thúc. Những con số thời gian đó cho biết máy đã chạy, nhưng không cho biết máy chạy đúng. Khi một lô sản phẩm bị loại vì lý do vi sinh, câu hỏi đầu tiên của phòng QA/QC luôn là bằng chứng ở đâu, và câu trả lời thường là không có.
Đó là lý do Quy định (EC) số 852/2004 của Liên minh Âu không dừng lại ở yêu cầu lập lịch trình vệ sinh. Điều 5 của Quy định (EC) số 852/2004 đặt trọng tâm vào khả năng chứng minh: cơ sở thực phẩm phải có quy trình giám sát và hành động khắc phục khi chỉ số lệch giới hạn. Mỗi lần vệ sinh vì thế phải kèm dữ liệu đo được và biện giải khi có sai lệch. Đây khá xa với cách nhiều xưởng vẫn đang làm, tức chạy xong chu kỳ rồi lưu lại một dòng chữ ký.
Từ đó, ba câu hỏi sẽ đi xuyên suốt bài này. Đo cái gì để nói chu kỳ CIP đạt, ngưỡng bao nhiêu cho từng chỉ số, và nếu thiếu bước axit thì hỏng đúng ở chỗ nào. Ba câu hỏi đó quyết định toàn bộ cách nhà máy vận hành, kiểm soát và lập hồ sơ.
Phần đầu bài đi từ phía vận hành: CIP là gì, năm bước chuẩn đi theo thứ tự nào, mỗi loại thiết bị cần nồng độ xút và nhiệt độ ra sao, bước axit nên chọn loại nào. Sau đó mới đến phần đo kiểm soát dư lượng để quyết định chu kỳ nào được ký cho dây chuyền chạy lại.

Quy trình CIP xút-axit: 5 bước và thông số theo từng thiết bị
CIP là gì và 5 bước chuẩn đi trong đúng thứ tự
CIP (clean-in-place) là cách vệ sinh mặt trong ống, bồn và thiết bị mà không phải tháo ra, dựa vào dòng chảy rối tạo bởi bơm tuần hoàn và các đầu phun spray ball (Wikipedia Clean-in-place). Nguyên lý thì đơn giản, nhưng thứ tự các pha thì không. Khi đọc tài liệu bạn sẽ gặp hai cách đếm khác nhau, một tài liệu chia thành sáu nhịp (Wikipedia), tài liệu khác chia thành năm bước (DairyCalc). Thực chất đây là cùng một thứ chỉ khác cách gom nhóm, và phần lớn nhà máy thực phẩm vẫn chạy theo năm bước, còn riêng ngành sữa và dược phẩm thì bảy bước gần như bắt buộc (Laminar). Biết điều này trước giúp bạn không bối rối khi đối chiếu hai tài liệu với nhau.
| Bước | Làm gì | Điểm kiểm soát chính |
|---|---|---|
| 1. Tráng sơ (pre-rinse) | Đẩy hết sản phẩm tồn đọng và cặn rời ra khỏi bề mặt | Nước tráng dưới 55°C để đạm không bị đông; tráng tới khi nước ra trong (Tetra Pak Ch.19) |
| 2. Rửa xút (caustic) | Xà phòng hóa chất béo và phần đạm | Giữ tối thiểu 20 phút trong xút; đo nhiệt độ tại đường hồi |
| 3. Tráng trung gian (intermediate rinse) | Loại hết xút dư trước khi sang pha axit | Tráng tới khi nước ra trong; đây là pha nhiều nhà máy tưởng là phụ |
| 4. Rửa axit (acid) | Bóc cặn khoáng, đạm nướng cháy và muối | Chỉ chạy khi thiết bị có trao đổi nhiệt hoặc bị cặn khoáng |
| 5. Tráng cuối (final rinse) | Đẩy hết dư lượng hóa chất ra khỏi bề mặt | Nước ra trong, rồi mới lấy mẫu nghiệm thu |
Điểm dễ bỏ nhất chính là bước thứ ba, vì nhiều người coi nó là bước phụ. Vấn đề là xút dư sẽ trung hòa axit ở bước kế tiếp, Laminar gói gọn rằng residual caustic sẽ trung hòa acid step nếu không được tráng. Bạn sẽ đốt một lượng axit hoàn toàn vô nghĩa mà không nhận ra. Với thiết bị xử lý đạm, dấu hiệu nhìn thấy được của lỗi này là pH nước tráng rơi nhanh hơn bình thường (DairyCalc).
Bảng thông số xút: nồng độ, nhiệt độ, thời gian theo thiết bị
Nồng độ xút không phải một con số chung cho cả nhà máy. Thiết bị nào tiếp xúc nhiều với chất béo thì cần nồng độ, nhiệt độ và thời gian tiếp xúc khác với thiết bị kia, nên bảng thông số luôn chia theo từng nhóm thiết bị chứ không có một con số áp chung.
| Thiết bị | Nồng độ NaOH | Nhiệt độ | Thời gian | Nguồn |
|---|---|---|---|---|
| PHE (trao đổi nhiệt) | 1,5–2,0% | 70–80°C | 20–30 phút | DairyCalc |
| Tank / silo | 1,0–1,5% | 70–75°C | 20–30 phút | DairyCalc |
| Máy chiết rót | 0,8–1,2% | 65–70°C | 20 phút tối thiểu | DairyCalc |
| UHT | 2,0–3,0% | 85–90°C | 30–45 phút | DairyCalc |
| Vòng pasteur nóng | 0,5–1,5% | 75°C | khoảng 30 phút | Tetra Pak Ch.19 |
| Vòng lạnh (ống, tank) | 0,5–1,5% | 75°C | khoảng 10 phút | Tetra Pak Ch.19 |
Đọc bảng theo hướng sàn trước. Dải cơ sở theo Tetra Pak Ch.19 là 0,5–2,0% NaOH; nhiệt độ tối thiểu 70°C là sàn, mức thông dụng là 75–85°C, còn trần kỹ thuật còn phụ thuộc vật liệu gioăng, đó là 85°C với gioăng EPDM nhưng chỉ 70°C với NBR (DairyCalc). Thời gian cũng không nên cắt tuỳ tiện, vì DairyCalc khuyến nghị giữ tối thiểu 20 phút trong xút để chất béo được xà phòng hóa hết, đồng thời hiệu quả rửa tăng gấp đôi mỗi +10°C trên ngưỡng 60°C. Điều đó có nghĩa khi bị ép rút thời gian tiếp xúc thì nâng nhiệt độ là cách bù rẻ nhất, chứ không phải đổ thêm chất.
| Ngành | Tần suất CIP tham chiếu |
|---|---|
| Sữa | 24–48 giờ |
| Nước giải khát | 1–3 ngày |
| Nước sốt | Vài ngày đến 1 tuần |
Nguồn: Laminar.
Dead leg: nhánh ống chết giữ lại vi khuẩn dù thiết bị đã rửa sạch
Một nhánh ống dài hơn 1,5 lần đường kính ống mà dòng chảy không đi xuyên qua được gọi là dead leg (theo EHEDG GL 2/50). Ngóc gập đó là nơi trú của L. monocytogenes và B. cereus, vì dung dịch không bao giờ đảo chiều đẩy chất bẩn ra khỏi đó. EHEDG Doc 2 hướng dẫn phát hiện vùng chết cơ học của spray ball bằng riboflavin test dưới ánh UV: quét riboflavin lên toàn bộ bề mặt, chạy CIP rồi đưa dưới đèn, chỗ còn sáng là vùng không đạt. Cách xử lý thường là bịt ống thừa hoặc thay thiết kế để dòng chảy đi xuyên qua.
Bảng thông số axit và điều kiện thủy lực không được bỏ
Bước axit làm một việc khác hẳn xút, và trong tài liệu CIP thực phẩm phổ biến nhất vẫn là HNO3. Điểm mấu chốt ở đây là với thiết bị có trao đổi nhiệt thì bước axit luôn phải có, bởi chỉ xút không bóc được lớp đạm nướng cháy và muối bám trên vùng nóng (Tetra Pak Ch.19). Dải thông số được công bố cho ba loại axit dưới đây.
| Axit | Nồng độ | Nhiệt độ | Thời gian | Nguồn |
|---|---|---|---|---|
| HNO₃ (axit nitric) | 0,5–1,0% | 55–70°C | khoảng 20 phút | Tetra Pak Ch.19 / DairyCalc |
| H₃PO₄ (axit photphoric) | 1,0–1,5% | 55–65°C | 15–20 phút | DairyCalc |
| Axit citric | 1,5–2,0% | 55–70°C | 15–20 phút | DairyCalc |
Còn điều kiện thủy lực thì không bảng nào bỏ được. Dòng chảy trong ống phải đạt lưu tốc tối thiểu 1,5 m/s, với thiết kế trong khoảng 1,5–3,0 m/s, và số Reynolds nên trên 10.000 mới là khuyến nghị cho hiệu quả thực tế dù ngưỡng rối thường được nói là trên 4.000 (EHEDG GL 2/50 kết hợp DairyCalc và Laminar). Áp spray ball thường đặt ở 1,5–2,5 bar, còn rotary jet head thì 3–5 bar cho bồn lớn hoặc cặn chặt. Ở khâu chiết rót, thiếu một bước con là nguyên nhân phổ biến nhất khiến validation thất bại, vì ống nối lớn hơn đường ống có thể làm lưu tốc thực tế rơi dưới ngưỡng (Laminar).
Tính liều và kiểm nồng độ thực tế
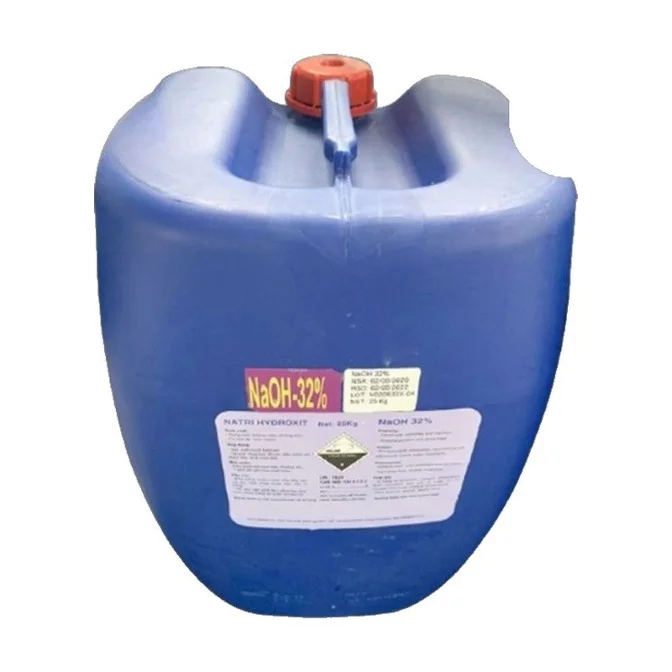
Đặt được nồng độ trên bảng chưa có nghĩa bồn đang chứa đúng nồng độ đó. Liều cần pha tính theo công thức V chất (L) = (C đích% × thể tích vòng CIP) / nồng độ chất%, và ví dụ kinh điển là vòng CIP 2.000 L cần đạt 1,5% mà dùng xút 48% thì phải pha 62,5 L (DairyCalc). Nguyên liệu dạng lỏng như NaOH 32% hay dạng vảy như xút vảy NaOH 99% đều quy về cùng một công thức, chỉ khác nhau ở nồng độ mẫu.
Có hai cách kiểm tra lại sau khi pha. Cách thứ nhất là theo độ dẫn, với setpoint thường rơi vào khoảng 30–50 mS/cm, và vì bơm nội tuyến có độ trễ nên độ dẫn sẽ vọt lên trước rồi mới về setpoint (Laminar). Cách thứ hai là chuẩn độ toàn phần kiềm (CVH), tay chuẩn độ dùng phenolphthalein cùng HCl cho xút, còn pha axit thì chuẩn độ ngược bằng NaOHTrang thông tin, hình ảnh, video về NaOH.
Các bài viết, tin tức, thảo luận liên quan đến NaOH. (DairyCalc), và kết quả phải hiệu chỉnh theo nhiệt độ mẫu.
Quy đổi giữa nồng độ và độ dẫn có tham khảo riêng, 1% ứng với 23 mS/cm và 2% ứng với 46 mS/cm ở 20°C, với hệ số nhiệt 1,92% mỗi °C (CVH). Một lưu ý thường bị bỏ qua là nồng độ cao hơn không chắc hiệu quả hơn, thậm chí có thể làm giảm hiệu quả, chẳng hạn khi bọt xuất hiện (Tetra Pak Ch.19). Đó cũng là lý do thay vì đổ chất tăng liều, nhiều xưởng nâng nhiệt hoặc kéo dài thời gian tiếp xúc.
Xút làm gì, axit làm gì: phân vai và lỗi khi chỉ chạy một bên
Hai vết bẩn, hai hóa chất
Nhìn vào một vết bẩn trên thành thiết bị, bạn có thể đoán được mình đã bỏ sót phần nào của chu kỳ CIP. Nguyên nhân sâu hơn là kiềm và axit không phải hai lựa chọn thay thế nhau, mà là hai việc phủ lên hai nhóm tạp chất khác nhau. Chất béo và đạm chủ yếu tan trong kiềm, còn muối khoáng và cặn vô cơ phần lớn chỉ tan trong axit, nên chạy thiếu một bên sẽ để lại một lớp bám gần như không nào chạm tới.
| Vết bẩn quan sát được | Tan trong gì | Nếu thiếu đúng bên đó |
|---|---|---|
| Mỡ, đạm, đường | Kiềm (NaOH) | Chỉ chạy axit thì mỡ và đạm vẫn còn nguyên, dính chặt vào thành |
| Cặn trắng, váng khoáng | Axit | Chỉ chạy xút thì cặn tích thành đá, điển hình là canxi cacbonat (Laugestein) |
| Màng nâu sẫm, bám cứng | Kiềm nóng đủ nhiệt và đủ thời gian | Protein biến tính (denaturation) thành lớp vỏ chai cứng, hóa chất không thấm sâu được nữa |
| Cặn lại sau khi đã sạch | Axit, cộng thêm nước tráng mềm | Nước tráng cứng đóng canxi ngay trên bề mặt vừa được làm sạch |
Ở cặn sữa, dấu hiệu dễ đọc nhất là màu: ban đầu trắng, sau hơn 8 giờ chạy thì chuyển sang nâu nhạt. Màu nâu xuất hiện khi đạm sữa bắt đầu tạo màng, và điểm bắt đầu của hiện tượng đó là khi nhiệt độ vượt 60°C (Tetra Pak Ch.19). Một vệt trắng còn cứu được bằng nhiệt độ và thời gian, còn vệt nâu thì đã nghĩa là lớp màng đã hình thành.
Ba tầng sạch — bốn tầng thật
Trong ngành có một cách gọi quen thuộc: sạch gồm ba tầng là vật lý, hóa học và vi sinh. Thực tế vận hành thì bốn, với tầng thứ tư là vô trùng. Bốn tầng này không thay thế cho nhau: thiết bị có thể sạch vi sinh nhưng vẫn không sạch vật lý và hóa học, và đó là lý do một mẫu kiểm tra vi sinh đạt vẫn có thể bị mở lại vì cặn. Tetra Pak nhắc rằng vệ sinh kỹ bằng kiềm và axit thường đã đưa hệ thống về trạng thái sạch cả về hóa học, vật lý lẫn rất sạch vi sinh, nên khử trùng là tầng thêm chứ không thay thế.
Bảng chẩn đoán: đọc vết bẩn ra lỗi
Trước khi thay đổi quy trình, hãy bắt đầu từ thứ nhà sản xuất nhìn thấy. Bảng dưới đây ghép quan sát thực tế với nguyên nhân thường gặp và hành động tương ứng.
| Quan sát được | Nguyên nhân | Hành động xử lý |
|---|---|---|
| Vết protein xám / vàng | Thiếu xút hoặc thiếu nhiệt | Nâng nồng độ NaOH, kiểm nhiệt độ thực tế tại đường hồi |
| Vết cặn trắng | Thiếu axit hoặc nước tráng cứng | Thêm bước axit; hạ độ cứng nước tráng về 2–4 °dH |
| Vi sinh kiểm tra fail | Rửa kém, dead leg, điểm lạnh | Kiểm tra lưu tốc, loại bỏ dead leg, dùng riboflavin test |
| Bọt nhiều khi xút | Kéo dài tráng sơ, xút dư | Rút ngắn tráng sơ, kiểm nồng độ thực tế, thêm chống bọt |
| pH nước rơi nhanh bất thường | Còn bẩn thô hoặc bỏ qua tráng trung gian | Kiểm tra tráng sơ và tráng trung gian |
Cùng một triệu chứng, nhưng cách xử lý khác nhau theo ngành
- Bia: cặn đặc trưng của ngành này là beerstone, tức canxi oxalat, một tạp chất vô cơ không nằm trong nhóm mỡ–đạm. Nhóm axit dùng cho cặn vô cơ như vậy là HCl, H₃PO₄ hoặc PAA (ORAPI). - Nước giải khát: nhiều dây chuyền không có trao đổi nhiệt, nên có thể bỏ hoặc luân phiên bước axit thay vì chạy ở mỗi chu kỳ (Brasileiro et al. 2023, trích trong SLU 2024). Đây là quyết định thiết kế, không phải sự lười bỏ bước. - Nước sốt: tinh bột kết hợp béo tạo màng khó tháo hơn sữa, nên cần thời gian xút dài hơn, đổi lại tần suất CIP thưa hơn (Laminar). - Đồ hộp: khử trùng hơi nước sau CIP là vòng bổ sung bắt buộc. SIP hơi ở 120–135°C chạm tầng vô trùng, không thay được phần rửa hóa học.
Axit nào, và giới hạn vật liệu khi dùng HCl
Chọn axit thực tế là chọn giữa ba vị trí khác nhau. HNO₃ phổ biến nhất trong CIP; H₃PO₄ và axit citric thường dành cho axit hóa nước tráng cuối; còn HCl 32% thuộc nhóm axit clohidric là gì, tức axit khoáng tẩy cặn vô cơ, và ở Việt Nam đây là lựa chọn phổ biến cho nhóm cặn đó. Điểm cần nói rõ: tài liệu CIP trong ngành thực phẩm không công bố số nồng độ và nhiệt độ riêng cho HCl, nên ở đây chỉ nêu vai trò của nó chứ không đặt số cho riêng hóa chất này.
Ràng buộc thật sự nằm ở vật liệu. Thép không gỉ bị dung dịch chứa clo ăn mòn, còn cao su và elastomer khi tiếp xúc clo và oxy hóa sẽ đen dần, giòn đi và rụng mảnh rơi vào sản phẩm (Tetra Pak Ch.19). Vì vậy với vùng nóng trên inox, nên ưu tiên HNO₃ hoặc H₃PO₄; nếu buộc phải dùng HCl thì phải xem kỹ màng thụ động và mối hàn. Lau phụ gia (additivlauge) ở 0,5–3,0% với pH 1% trên 12 không ăn mòn inox, PVC, PP và PE, nhưng nhôm và kim loại màu lại bị ăn mòn, nên vẫn phải thử tương thích vật liệu trước khi đưa vào SOP (CVH).
Pitting và bẫy nồng độ 0,75%
Pitting cần được xem là rủi ro vận hành hằng ngày chứ không phải tai nạn hiếm. Chỉ xút hoặc chỉ axit đều mòn bề mặt theo thời gian, bề mặt xướt dần rồi thành lỗ ăn mòn và cuối cùng là vỡ ống; nhiều nhà máy chỉ vài tháng đã thấy hiện tượng etching (ORAPI). Bước tráng sau phải axit luôn đứng trước bước sanitize. Bẫy nữa nằm ở lần xút đầu tiên tại evaporator sữa, nơi nồng độ không nên quá 0,75%. Vượt ngưỡng này có thể sinh phản ứng Maillard tạo thành lớp gel cao su màu cam rất khó làm sạch sau đó (Hydrite). Cơ chế phía sau là denaturation: protein biến tính thành màng cứng bịt bề mặt, khiến hóa chất không thấm sâu được. Đó cũng là lý do quy trình đảo thứ tự cho axit trước xút vẫn tạo một lớp vỏ chai cứng.
Cắt thời gian thì phải bù cái gì (vòng tròn Sinner)
Không có thông số nào trong CIP tồn tại một cách độc lập. Herbert Sinner gọi mối liên hệ này là vòng tròn Sinner với bốn trục: hóa chất, nhiệt độ, thời gian và tác động cơ học. Food Manufacture diễn đạt gọn: "Cleaning requires a certain amount of time and energy… if you remove an element, others should increase to compensate."
Hệ quả thực tế dễ bị bỏ qua trong cuộc chạy tối ưu ca. Cắt mười phút ở bước xút không phải là tiết kiệm, mà là một bước bù cho một trục khác: nâng nhiệt độ, tăng nồng độ, hoặc tăng lưu tốc tuần hoàn. Vì bản chất của nó là thay đổi quy trình, nó phải được ghi vào hồ sơ kèm lý do cụ thể.
Câu nối sang phần tiếp theo là bước tráng cuối. Dù cả năm bước trước đó chạy đúng thứ tự và thông số, nếu bước cuối chưa sạch thì toàn bộ chu kỳ đó không có bằng chứng.
Kiểm soát dư lượng: đo cái gì để QA/QC ký cho dây chuyền chạy lại
Ba tầng nghiệm thu, mỗi tầng trả lời một câu hỏi khác
Trong một ca sản xuất, người vận hành cần biết ngay dung dịch đã đủ mạnh chưa để bắt đầu; người ký hồ sơ cần một con số ở điểm cuối; còn người đi audit sau này cần bằng chứng lấy được định kỳ. Ba việc đó nên tách thành ba tầng, vì chúng khác nhau về thời điểm đo, tần suất và người đọc kết quả.
Tầng một là vận hành, đo trong lúc chạy. Độ dẫn điện được gắn inline trên đường hồi, vì độ dẫn tỷ lệ với nồng độ chất tẩy, và khi chỉ số xuống dưới ngưỡng đặt thì van chuyển dung dịch sang xả (Tetra Pak Ch.19). Tầng hai là hồ sơ, tức điểm cuối để ký: pH nước tráng cuối trong khoảng 6,5–7,5, kèm nước hồi đục dưới 5 NTU (DairyCalc). Tầng ba là định kỳ, bằng chứng cho audit: wipe test với ngưỡng dưới 1 khuẩn lạc coliform trên 100 cm², lấy mẫu nước tráng cuối hoặc mẻ sản phẩm đầu (Tetra Pak Ch.19), tần suất tham chiếu 1 điểm mỗi tuần hoặc sau mỗi lần đổi CIP, với mục tiêu dưới 1 CFU/cm² tại bề mặt tới hạn (DairyCalc). Ba điểm lấy mẫu nên cố định là dead leg, gioăng van và van lấy mẫu.
| Tầng | Đo gì | Ngưỡng | Ai đọc | Ghi hồ sơ thế nào |
|---|---|---|---|---|
| Vận hành | Độ dẫn inline trên đường hồi | Theo setpoint nhà máy, dưới ngưỡng thì chuyển sang xả | Người trực ca | Ghi thời điểm chuyển van và giá trị đo tại thời điểm đó |
| Hồ sơ (điểm cuối) | pH nước tráng cuối; độ đục nước hồi | pH 6,5–7,5; dưới 5 NTU | QA/QC ký | Ghi pH cuối, kết quả NTU, giờ ký |
| Định kỳ | Wipe test coliform | Dưới 1 khuẩn lạc/100 cm²; mục tiêu dưới 1 CFU/cm² | QA/QC + audit | Ghi vị trí lấy mẫu, ngày lấy, kết quả từng điểm |
Ngưỡng nghiệm thu 500 µS/cm và cách chạy tiết kiệm bằng Δσ
Đây là chỗ hay bị hiểu nhầm nhất trong hồ sơ, nên nói rõ từ đầu. Con số 500 µS/cm là tiêu chí nghiệm thu: đó là mức độ dẫn được nghiên cứu SLU 2024 xác nhận làm acceptance criteria cho nước tráng cuối. Còn Δσ, tức chênh lệch độ dẫn so với nước cấp, là chỉ tiêu vận hành dùng để biết khi nào đã đạt và dừng sớm, tiết kiệm nước tráng. Nước cấp tham chiếu 5–10 µS/cm. Hai tiêu chí này không mâu thuẫn, chúng phục vụ hai mục đích khác nhau: một cái để ký, một cái để tiết kiệm nước mà vẫn không hy sinh tiêu chí ký.
Vì sao không đủ khi chỉ đo pH một mình? Nguyên nhân được dẫn trong SLU 2024 — vốn trích lại Moerman et al. 2014 — khá rõ: bước cuối là lần tráng cuối loại bỏ dư lượng hóa chất, và lần tráng này thường được theo dõi bằng đo cả pH lẫn độ dẫn để bảo đảm hóa chất đã được gỡ hết. Một chỉ số đơn lẻ dễ bỏ sót loại cặn không phản ứng với pH.
Về nước tráng cuối, có ba điều kiện nên ghi vào SOP. Nước phải mềm, độ cứng hạ về 2–4 °dH, để không đóng cặn canxi lên chính bề mặt vừa được rửa sạch (Tetra Pak Ch.19). Với hệ tráng dài qua đêm, nên axit hóa nước tráng cuối về pH dưới 5 bằng axit photphoric hoặc citric để chặn vi khuẩn mọc; đây là lựa chọn theo thiết kế nhà máy, không phải mặc định bắt buộc. Tank tráng bẩn nước là nơi vi khuẩn mọc và tái nhiễm thiết bị đã sạch, còn dead leg thì phải loại bỏ chứ không nên bịt ống thừa — Food Manufacture gọi đó là ngôi nhà hoàn hảo của vi khuẩn.
ATP hay đếm tổng số vi khuẩn: chọn cái nào để đưa vào validation
Nghiên cứu SLU 2024 có một phát hiện đáng chú ý: ATP bioluminescence cho kết quả tương tự kiểm tra bằng mắt, nên bị loại khỏi validation. Phương pháp hiệu quả nhất được xác nhận là đếm tổng số vi khuẩn hiếu khí trong swab kết hợp nước rửa, với validation trên 13 phương pháp tại 13 điểm.
Điều này không có nghĩa ATP vô dụng. ATP vẫn giữ vai trò sàng lọc nhanh: trả kết quả trong vài phút, tiện cho ca trực và cho vòng lặp cải tiến liên tục, đặc biệt khi cần biết mình vừa cải thiện được gì sau một lần sửa quy trình. Nó chỉ không nên là tiêu chí nghiệm thu duy nhất, vì một phương pháp cho kết quả tương tự mắt thường thì không giữ được giá trị bằng chứng trong hệ thống mà Quy định 852/2004 Điều 5 đòi hỏi: giám sát và xác nhận có ý nghĩa.
| Tiêu chí | Vai trò đúng | Khi nào dùng |
|---|---|---|
| ATP bioluminescence | Sàng lọc nhanh, theo dõi cải tiến | Trong ca, ngay sau khi thay đổi thông số |
| Đếm tổng số vi khuẩn hiếu khí trong swab + nước rửa | Tiêu chí nghiệm thu, có giá trị bằng chứng | Định kỳ và trong validation |
| Wipe test coliform | Xác nhận theo tần suất audit | 1 điểm/tuần hoặc sau mỗi lần đổi CIP |
Hồ sơ tối thiểu nên có: thời gian từng pha, nhiệt độ thực tế tại đường hồi chứ không phải setpoint, độ dẫn từng pha, pH cuối, kết quả NTU, điểm lấy mẫu định kỳ, và phần biện giải khi có lệch. Phần hóa chất dùng cho từng bước và cách lưu kho, định lượng thì đã có các bài riêng: chương trình HazCom của OSHA và lưu kho và định lượng hóa chất.
Tráng cuối chưa sạch thì bước tiếp theo hỏng gì
Lệch ngưỡng không phải chuyện trên giấy. Mỗi kiểu bỏ sót đều để lại một dấu vết riêng trong hồ sơ và trên thiết bị, và dấu vết đó là thứ QA/QC sẽ phải giải trình.
| Nếu bỏ qua | Hậu quả | Hồ sơ phải ghi |
|---|---|---|
| Tráng trung gian | Axit bị xút dư trung hòa, tốn hóa chất, pH rơi nhanh bất thường | Chỉ số pH đầu và cuối từng pha |
| Tráng cuối chưa đạt | Dư lượng mang sang mẻ sản phẩm đầu | Độ dẫn, pH và NTU tại điểm cuối |
| Tráng bằng nước cứng | Cặn canxi đóng ngay trên bề mặt vừa sạch | Độ cứng nước tráng, mục tiêu 2–4 °dH |
| Tráng cuối xong nhưng không khử trùng (đồ hộp, nước sốt) | Thiếu tầng vô trùng, rủi ro tái nhiễm khi thu hoạch | Bước khử trùng bổ sung và thông số của bước đó |
Điểm cần nhấn: 500 µS/cm là ngưỡng nghiệm thu của thiết bị, không phải ngưỡng dành cho con người. Khi lệch, cách xử lý là tráng tiếp cho tới khi đạt, hoặc đánh lại từ bước trung gian nếu bằng chứng cho thấy có bẩn, và ghi lại bằng chứng của lần xử lý. Không xóa bản ghi cũ.
Kết bài
Vệ sinh CIP xút-axit là một quy trình có thứ tự: 5 bước đi đúng thứ tự, với thông số riêng theo từng thiết bị (xút trong dải cơ sở 0,5–2,0%, nhiệt độ tối thiểu 70°C, lưu tốc tối thiểu 1,5 m/s, hệ số Reynolds trên 4.000). Sai thứ tự thì thông số đúng vẫn không cứu được chu kỳ đó.
Xút và axit là hai việc chứ không phải hai lựa chọn. Xút loại chất béo và đạm, axit loại cặn khoáng; thiếu bên nào thì thiết bị sẽ báo bằng vết bẩn trước khi hồ sơ kịp ghi.
Nghiệm thu bằng đo chứ không bằng cảm giác: độ dẫn 500 µS/cm là ngưỡng nghiệm thu, Δσ so với nước cấp 5–10 µS/cm là chỉ tiêu vận hành để dừng sớm và tiết kiệm nước, pH tráng cuối 6,5–7,5, độ đục dưới 5 NTU, và wipe test coliform dưới 1 khuẩn lạc trên 100 cm². ATP để sàng lọc nhanh, còn phương pháp đưa vào validation là đếm tổng số vi khuẩn hiếu khí.